Tre offerter sitter på skrivbordet hos en tillverkningsbutiksägare. Varje offert gäller en plåtlaserskärmaskin, men lasereffekten sträcker sig från 4 kW till 12 kW, och priserna skiljer sig med mer än 40 procent. Verkstaden skär huvudsakligen 2 mm till 10 mm kolstål, tar på sig arbeten i rostfritt stål då och då och behöver veta vilken maskin som kommer att betala för sig inom fem år.
Det korta svaret: det finns ingen enskild laserskärmaskin för plåt. Rätt konfiguration beror på materialen du bearbetar, tjockleksintervallet du kapar oftast, ditt genomströmningsmål och kostnaden per del du kan tolerera. Den här guiden förklarar hur du jämför maskiner med specifikationer, driftskostnader och arbetsflödesanpassning innan du förbinder dig till ett köp.
En laserskärmaskin för plåt fokuserar en laserstråle med hög effekt på en liten fläck på metallytan. Energin smälter eller förångar materialet, medan en koaxiell hjälpgas, vanligtvis kväve eller syre, blåser ut den smälta metallen ur snittet. Ett CNC-rörelsesystem flyttar skärhuvudet längs den programmerade banan och producerar konturer, hål och kanter som ofta inte behöver någon sekundär efterbehandling.
Två laserkällor dominerar plåtskärning idag:
För de flesta moderna plåttillverkningar har fiberlasrar blivit standardvalet på grund av högre elektrisk effektivitet, lägre underhåll och bättre absorption på reflekterande metaller. Det är därför de flesta jämförelser av plåtlaserskärmaskiner börjar med fiberlasrar.
Innan du jämför priser, jämför sex siffror. De definierar vad maskinen faktiskt kan göra i din butik.
| Specifikation | Vad det påverkar | Typiskt intervall |
|---|---|---|
| Laserkraft | Maximal skärtjocklek och skärhastighet | 1,5 kW till 30 kW |
| Arbetsområde | Största arkstorlek bearbetad utan ompositionering | 3000 x 1500 mm upp till 6000 x 2500 mm |
| Skärtjocklek, mjukt stål (oxygen assist) | Kapacitet för tjocka plattor | 6 mm vid 1,5 kW till 40 mm vid 20 kW |
| Skärtjocklek, rostfritt stål och aluminium (nitrogen assist) | Slaggfri skärning på tunna och medelstora plåtar | 4 mm vid 1,5 kW till 25 mm vid 20 kW |
| Positioneringsnoggrannhet | Dimensionell konsistens över arket | /-0,03 mm till /-0,05 mm |
| Maximal snabbgångshastighet | Inaktiv tid mellan delarna | 80 m/min till 200 m/min |
Ett vanligt misstag är att köpa mer laserkraft än vad materialblandningen motiverar. Om de flesta av dina delar är 2 mm till 6 mm kolstål, skär en 6 kW fiberlaser snabbare än en 3 kW enhet, men hastighetsökningen blir mindre på tunna mätare. För tunn plåt spelar acceleration och rörelsekontroll lika mycket som råwatt. En stark laser på ett system med svag rörelse producerar acceptabla delar med lägre genomströmning.
För en djupare diskussion om hur kraft, hastighet och material samverkar, se hur man väljer rätt CNC laserskärmaskin för din butik.
Varje laserkälla har sitt eget skärkuvert. Istället för att diskutera absolut överlägsenhet, tänk på de jobb som kommer att köras på maskinen de flesta timmar i veckan.
Fiber vid 6 kW till 8 kW skär med syrgashjälp vid hög hastighet. CO2 fungerar också, men det förbrukar mer el per meter avklippt.
Fiber med kvävehjälp ger en ren, slaggfri kant. CO2 är märkbart långsammare i detta intervall.
Fiber är det praktiska valet eftersom dess 1064 nm våglängd absorberas väl av reflekterande metaller. CO2 kan reflekteras tillbaka och skada optiska komponenter.
En 12 kW eller högre fiberlaser och en CO2-laser skär båda tjock plåt. Kostnaden per del beror på gastyp, skärhastighet och krav på eggkvalitet.
En enkelfibermaskin med justerbara effektparametrar och ett bra häckningsprogram klarar variation bättre än en CO2-enhet till samma budget.
Att skära hål som är mindre än plåttjockleken kräver ett bra strålläge. Fiberlasrar ger i allmänhet skarpare hörn och mindre skär.
Köpeskillingen är bara en del av den totala kostnaden. En laserskärmaskin för plåt förbrukar el, hjälpgas och förbrukningsvaror varje arbetstimme. Under fem år överstiger dessa driftskostnader ofta initialpriset.
De huvudsakliga kostnadsdrivkrafterna är:
Innan du undertecknar något, be om en kostnadsuppskattning per del baserat på dina faktiska ritningar och material. En långsammare maskin med lägre gasförbrukning kan slå en snabbare maskin på totalkostnad per del. Du kan begära denna beräkning när du kontakta oss med din materiallista.
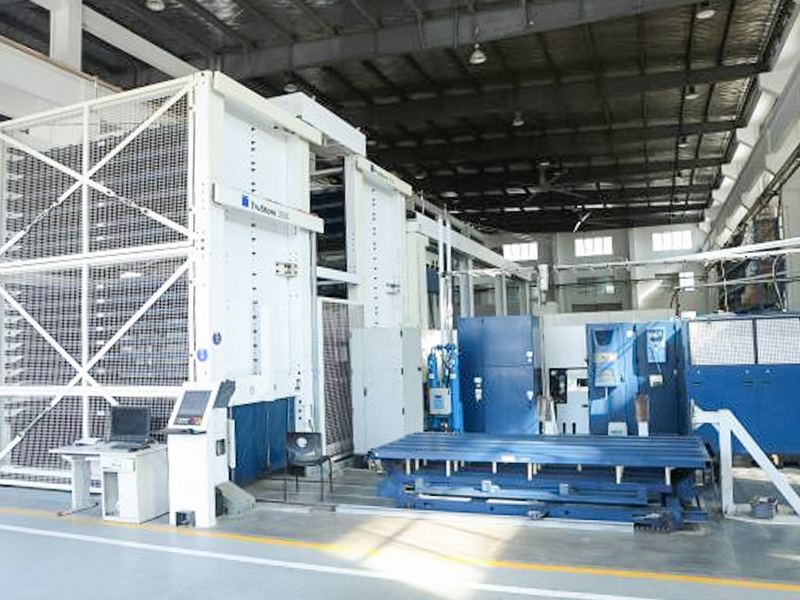
En plåtlaserskärmaskin fungerar inte ensam. I en typisk tillverkningslinje tar laserskäraren emot utjämnade plåtar och de skurna delarna går över till stansning, bockning, svetsning och ytbehandling. Valet av lasermaskin bör därför överväga vad som händer före och efter den.
En vanlig sekvens ser ut så här:
Maskinen du väljer bör matcha utgångshastigheten för uppströms nivelleringsmaskinen och nedströms bocknings- och stansstationer. En högeffektlaser som matar delar snabbare än vad den böjande besättningen kan bearbeta flyttar bara flaskhalsen längre ner i linjen.
 CNC laserskärmaskin för precisionsskärning av plåtkontur Denna maskin hanterar konturskärningssteget i en plåtlinje. Dess NC-styrning med hög precision och stora arbetsbord passar uppströms nivelleringshastigheter, så den passar det balanserade produktionsflödet som beskrivs här. Visa produkt →
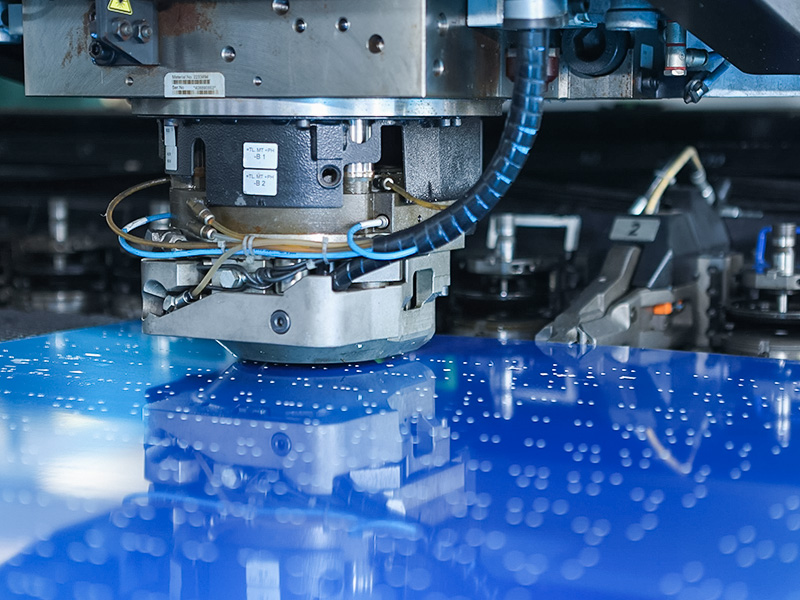
 CNC-stanspress för hålslagning och formade funktioner Stanspressen lägger till hål och formade egenskaper efter laserskärning, vilket håller plåtkedjan effektiv. Dess styva ram och CNC-system matchar den utmatningshastighetsplanering som diskuteras i den omgivande texten. Visa produkt →
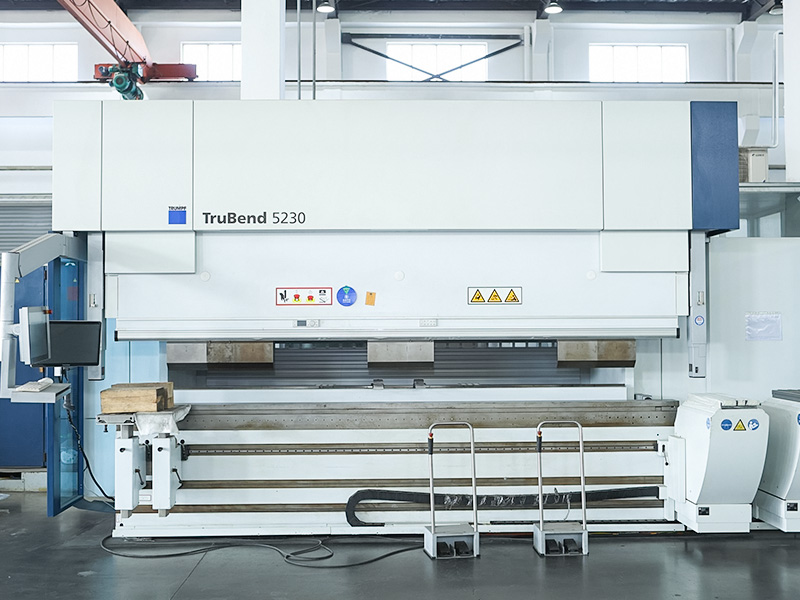
 CNC-bockningsmaskin för noggrann plåtformning Denna bockningsmaskin fullbordar formningssteget med exakt vinkelkontroll och formflexibilitet. Den paras ihop med laser- och stansstationerna, vilket säkerställer en balanserad produktionslinje vars hastighetsmatchning betonas här. Visa produkt →
Vårt sortiment av plåtutrustning täcker hela denna kedja. Laserskärmaskinen hanterar konturskärning, stanspressen lägger till hål och formade detaljer och bockningsmaskinen fullbordar formningssteget. Eftersom dessa maskiner delar en gemensam kontroll- och kapslingsfilosofi blir programmeringen enklare och förarutbildningen tar mindre tid.
Fem frågor kommer snabbt att avslöja om en maskin passar din verksamhet:
Vilken är den bästa laserkraften för en plåtlaserskärmaskin?
För allmän plåttillverkning täcker 3 kW till 8 kW fiberlasrar de flesta delarna i 1 mm till 16 mm kolstål och upp till 10 mm rostfritt stål. Över 8 kW märks den extra hastigheten mest på tjocka plåtar.
Kan en laserskärmaskin skära aluminium- och kopparplåtar?
Ja. En fiberlaser skär aluminium och koppar på ett tillförlitligt sätt när maskinen har tillräcklig effekt och rätt hjälpgaskonfiguration. Dessa reflekterande material är en stark anledning att välja fiber framför CO2.
Vad är den typiska återbetalningstiden för en fiberlaserskärare?
För en butik som kör två skift betalar en 6 kW fiberlaser sig ofta tillbaka på två till fyra år jämfört med outsourcing, beroende på delvolym och regionala arbetskostnader.
Hur är laserskärning jämfört med plasmaskärning för plåt?
Laserskärning produces narrower kerfs, better edge quality, and higher positional accuracy on thin and medium materials. Plasma cuts thicker plates faster but leaves a rougher edge that usually needs secondary finishing.

 +86-13771171111 +86-13338110517