Produktionschefer som specificerar en CNC-metalllaserskärare börjar vanligtvis med ett nummer: kraft. Efter några månader på golvet visar sig siffrorna som betyder något vara annorlunda. Kostnad per del, kantkonsistens och underhållsintervall avgör om maskinen betalar sig själv. Laserkällans typ driver alla tre.
För de flesta plåt- och plåtoperationer är det praktiska svaret en fiberlaser i intervallet 1000 W till 3000 W. Den skär rostfritt stål, aluminium och kolstål med lägre energikostnad än CO2, och den behöver ingen resonatorspegelinriktning eller lasergaspåfyllning.
 Fiberlaserskärmaskin för plåt med CNC-kontroll Denna maskin använder en högenergilaserstråle som styrs av ett avancerat numeriskt kontrollsystem för att skära rostfritt, kolstål och aluminium. Den passar små partier eller komplexa konturer, medan dess stora arbetsbord och gasassisterade moduler stödjer stabil, kontinuerlig produktion. Visa produkt →
Tre typer av laserkällor driver för närvarande industriell metallskärning: fiber, CO2 och kristall. Källan bestämmer hur effektivt energi kommer in i metallen, vilket anger praktisk hastighet, kantkvalitet och driftskostnad.
Fiberlasrar fungerar nära 1064 nm, en våglängd som metaller absorberar mycket bättre än de 10,6 µm som emitteras av CO2-lasrar. Mer absorberad energi innebär snabbare skärning och lägre strömförbrukning. Fiberkällor har inga resonatorspeglar att rikta in och ingen lasergas att fylla på, så rutinunderhållet fokuserar på skärhuvudet, munstycket och skyddslinsen.
CO2-lasrar förbli ett beprövat alternativ för mycket tjockt kolstål med syrgasassistans och för butiker som också skär icke-metaller. Deras nackdelar är högre strömförbrukning, speglar som behöver rengöras och justeras och förbrukningsbar lasergas.
Kristalllasrar (Nd:YAG och Nd:YVO4) ger utmärkt fokus för fina funktioner men har kortare komponentlivslängd och lägre pumpeffektivitet. De är nu begränsade främst till precisionsmikrobearbetning.
| Typ | Våglängd | Metallskärningseffektivitet | Driftskostnad | Typisk roll |
|---|---|---|---|---|
| Fiber | Cirka 1064 nm | Hög | Låg | Plåt- och plåttillverkning |
| CO2 | 10,6 µm | Medium | Hög | Tjockt stål och icke-metallskärning |
| Kristall | Ungefär 1064 nm | Medium | Hög | Precisionsmikrobearbetning |
Om ditt arbete domineras av plåt av rostfritt, aluminium eller kolstål, är fiber den rationella standarden. Gå igenom innan du slutför ett köp hur du väljer rätt CNC laserskärmaskin för din verkstad att väga tjockplåt och icke-metall undantag.
Fyra specifikationer har den starkaste effekten på produktiviteten. Jämför dem med din egen materialtjocklek istället för vid broschyrens maximum.
En 3000 W fiberlaser skär vanligtvis 12 mm mjukt stål med 1,5 till 2,0 m/min med syre, medan 2 mm rostfritt med kväve kan köras i 8 till 10 m/min. Beräkna daglig produktion från den tjocklek du bearbetar mest, inte från det tunnaste arket i din katalog.
De flesta maskiner anger positioneringsnoggrannhet nära ±0,05 mm per meter och repeterbarhet nära ±0,03 mm. Tab-och-slitsenheter, gångjärnsfästen och svetsförberedande delar beror mer på dessa värden än på laserkraft.
Syre påskyndar skärning av kolstål men lämnar en liten oxid på kanten. Kväve ger rena, oxidfria kanter på rostfritt och aluminium. Snabb växling mellan högtryckskväve och lågtryckssyre ger flexibilitet vid schemaläggning och förhindrar att maskinen blir en flaskhals.
Adaptiv piercing minskar stänk på linsen och grader i nederkanten genom att klättra i kraft under håltagningen och sedan dra sig tillbaka för skärningen. Be leverantören om skurna prover med din dominerande tjocklek och inspektera underkanten för slagg och snittytan för ränder.
Varje laserskärningsjobb i CNC-metall följer en liknande sekvens. Att förstå varje steg hjälper dig att utvärdera kraven på programvara, automatisering och operatörsfärdigheter innan du undertecknar ordern.
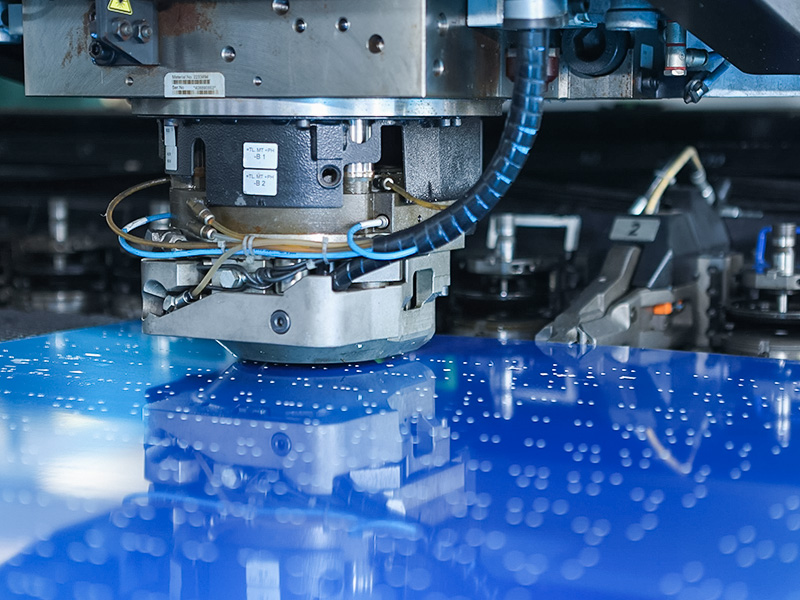
För håltunga detaljer är en CNC-stanspress ofta snabbare än laserskärning vid upprepade hålmönster, medan lasern hanterar komplexa konturer, små satser och snäva kantkrav. De två maskinerna fungerar bra som komplement i en produktionslinje.
 CNC-stanspress för plåt med hög styvhet Denna press är byggd för stansning, blankning, bockning och djupdragning, och har en styv ram och exakt CNC-slag, hastighet och tryckkontroll. Den hanterar stål, aluminium och vissa icke-metallplåtar, vilket gör den till ett effektivt komplement till laserskärning för upprepade mönster. Visa produkt →
Laserkraft ställer in den praktiska hastigheten och maximala tjockleken för varje material. Värdena nedan visar typiska enkelpassagegränser för moderna fiberlasrar med rekommenderad hjälpgas. Faktiska resultat varierar med maskinens styvhet, optikkvalitet, fokusposition och gasrenhet, så se dem som en jämförelseram snarare än en garanti.
| Fiberkraft | Milt stål med syre | Rostfritt med kväve | Aluminium med kväve |
|---|---|---|---|
| 1500 W | 12 mm | 6 mm | 5 mm |
| 3000 W | 20 mm | 12 mm | 10 mm |
| 6000 W | 25 mm | 20 mm | 16 mm |
| 12 000 W | 40 mm | 30 mm | 25 mm |
Om det mesta av ditt arbete är 1 till 6 mm rostfritt och aluminium, balanserar en 1500 W eller 3000 W maskin hastighet och kapitalkostnad väl. Om du regelbundet skär 12 mm och tjockare kolstål, välj minst 6000 W. Överdimensionering höjer inköpspriset och elservicekravet utan att förbättra tunnplåtseffekten.
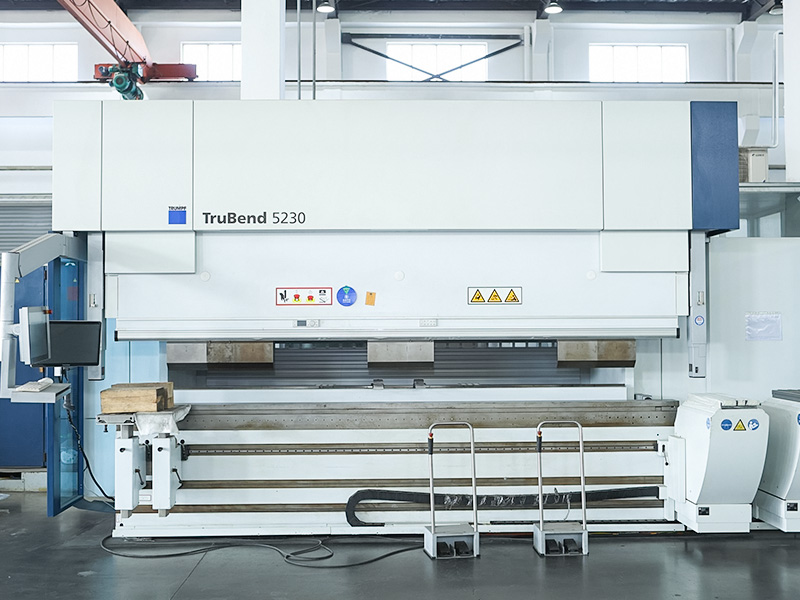
De flesta skurna delar behöver fortfarande formas. En CNC-bockningsmaskin parad med lasern fullbordar linjen, så planera båda tillsammans för att förhindra att flaskhalsen rör sig nedströms.
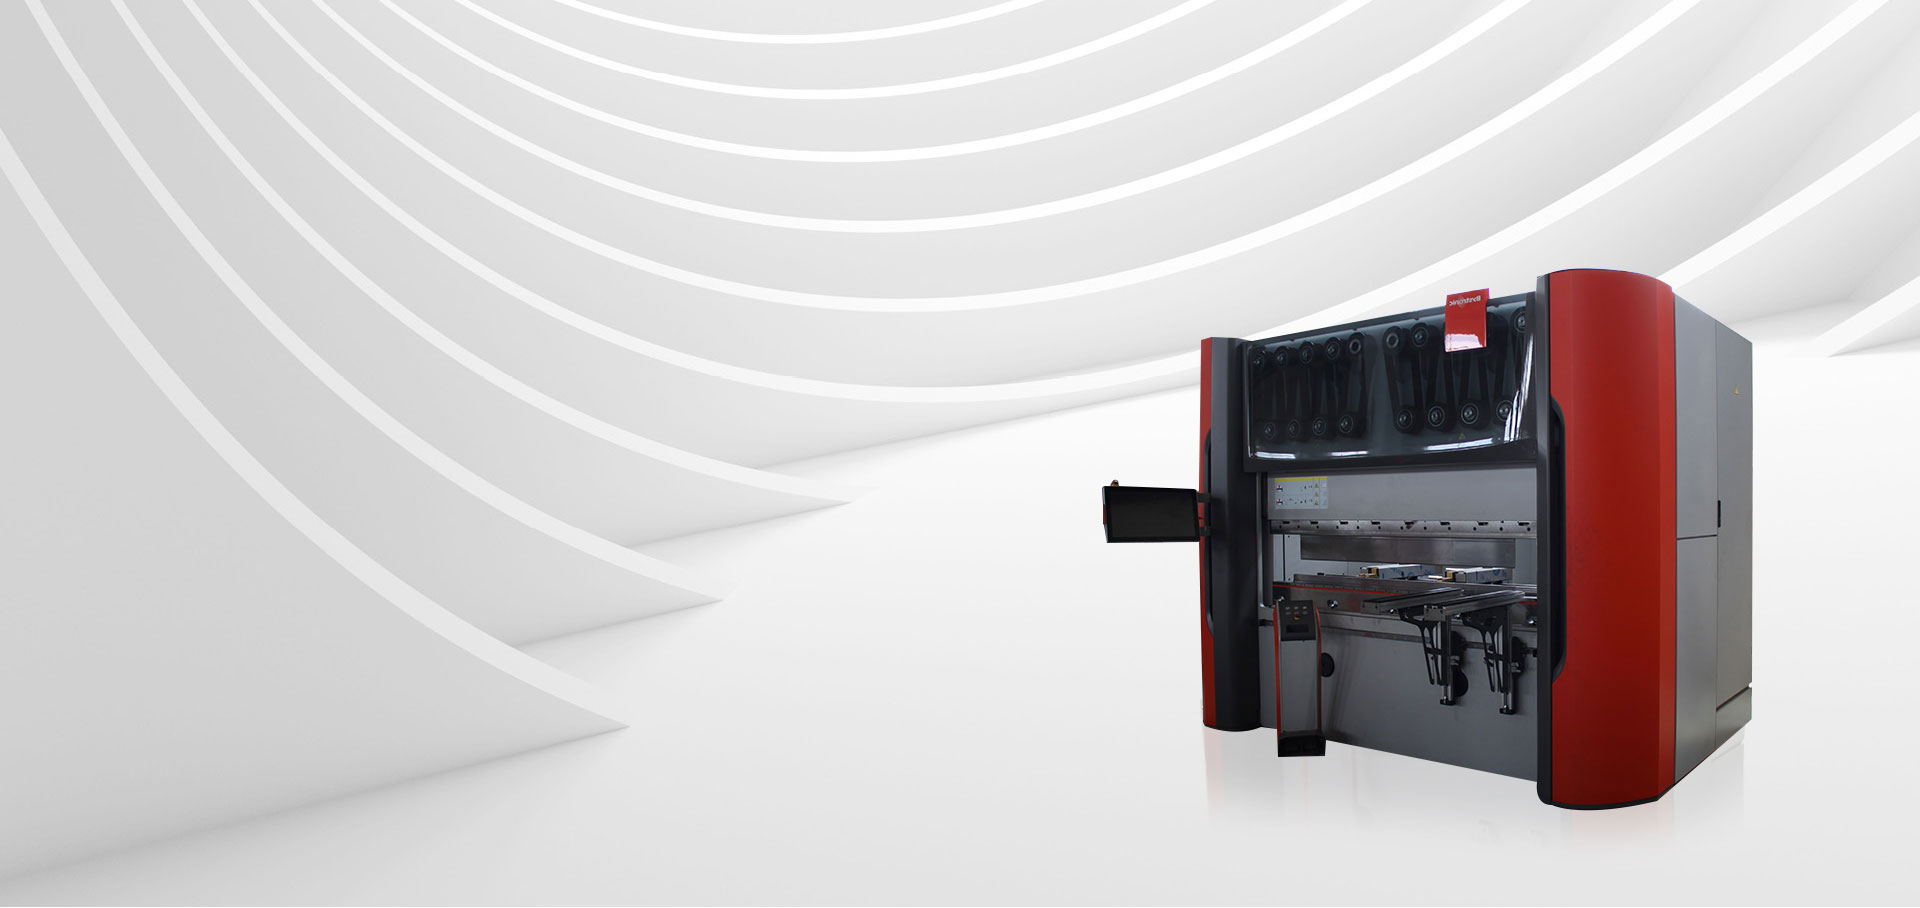
 CNC-bockningsmaskin med precisionsvinkelkontroll Denna bockningsmaskin använder ett CNC-system med hög precision för att ställa in vinkel, längd och tryck, vilket minskar fel och säkerställer noggrannhet. Den är kompatibel med olika formar och bearbetar kolstål, rostfritt stål och aluminium och integreras smidigt i en produktionslinje för skärning till formning. Visa produkt →
Kostnadsgapet mellan maskiner visar sig inom de första 24 månaderna, ofta långt innan maskinen är helt avskriven.
För typiska tillverkningsvolymer betalar fiberfördelen på enbart el, gas och optik ofta sitt högre initiala pris inom två till tre år, innan man räknar produktivitetsvinsten från snabbare kapning.
Kan en laserskärare av fibermetall hantera koppar och mässing?
Ja. Koppar och mässing absorberar fibervåglängden (ca 1064 nm) mycket bättre än CO2-våglängden, vilket är anledningen till att fiber har blivit standarden för dessa reflekterande legeringar. Maskinen behöver fortfarande skydd mot bakåtreflektion i leveransfibern och skärhuvudet, så bekräfta att leverantören har konfigurerat optiken därefter. Skärhastigheten på koppar är lägre än på mjukt stål, och kväve eller luft används vanligtvis för att undvika oxidbildning.
Ska jag använda syre eller kväve för rostfritt stål?
Använd kväve när kanten måste vara ren och oxidfri, vilket krävs för synliga delar, svetsförberedelser eller komponenter i kontakt med livsmedel. Syre ger ett något snabbare snitt på tunt rostfritt men lämnar en missfärgad kant och ett tunt oxidskikt. Om kantkvaliteten inte är kritisk och delen kommer att målas eller döljas, kan syre minska gaskostnaden.
Hur mycket golvyta och allmän infrastruktur behöver en CNC-metalllaserskärare?
En 1500 W fibermaskin behöver vanligtvis cirka 8 till 15 kvadratmeter, inklusive kylaggregat och utrymme för plåtladdning och borttagning av delar. Elförsörjningen är vanligtvis 400 V trefas med en ansluten last på cirka 15 till 25 kVA beroende på effektnivå. Du behöver också en hjälpgasledning; kväve kan levereras i cylindrar, dewars eller en bulktank beroende på månadsförbrukning.
CNC-metalllaserskärarmarknaden belönar köpare som matchar maskinen till deras faktiska produktionsmix. Börja med en fibermaskin, verifiera den verkliga skärhastigheten vid din dominerande tjocklek, kontrollera tillgängligheten för hjälpgas i din region och planera nedströmsformningen samtidigt.
Om du redan har ritningar eller en definierad dellista, en snabb diskussion med vår anpassade tjänster team kan validera maskinkonfigurationen innan du förbinder dig till en layout.

 +86-13771171111 +86-13338110517