Ett monteringsfäste anländer till monteringsstationen med alla mått inom de angivna toleranserna, men de två böjvinklarna har avvikit med en bråkdel av en grad från ritningen. Delen sitter platt på bordet, men när den är fastskruvad i ramen kommer den passande panelen inte att passa in. Att avvisa denna komponent kostar produktionslinjen två timmar. Detta är den punkt där en plåtdel blir en precisionsplåtkomponent.
Precisionskomponenter i plåt definieras av repeterbarhet, inte av detaljens storlek. En tillverkare kan leverera en perfekt provdel och fortfarande misslyckas på den andra satsen om toleransstrategin, verktygen och inspektionsrutinen inte är utformade för konsistens. Den praktiska skillnaden är om processen kan hålla samma resultat del efter del.
Precisionskomponenter i plåt är strukturella och funktionella delar bildade av tunna metallplåtar, vanligtvis mellan 0,5 mm och 6 mm tjocka, genom skärnings-, stansnings-, bocknings-, sammanfognings- och efterbehandlingsprocesser. Ordet precision beskriver hur tätt den färdiga delen matchar den tekniska ritningen, vanligtvis uttryckt som en dimensionell tolerans eller vinkelavvikelse.
Vanliga exempel är chassipaneler, monteringsfästen, EMC-sköldar, kylflänsar, transportörstyrningar och styrskåpskåp. Det som skiljer dem från vanliga plåtdetaljer är nivån av kontroll som tillämpas vid varje steg: materialet väljs och förbereds, skärnings- och formningsparametrarna härleds från de faktiska plåtegenskaperna och den färdiga delen mäts och dokumenteras.
Tolerans agerar inte isolerat. En 0,1 mm förskjutning i ett hålläge kan absorberas av ett slitshål i en enhet, men samma förskjutning blir ett fullständigt misslyckande i ett hölje för medicintekniska produkter. Den praktiska effekten av precision beror på hur komponenten interagerar med andra delar. Det är därför du bör definiera toleranser kring funktion, inte kring vad som ser imponerande ut på en ritning.
| Klass | Typisk tolerans | Exempelapplikation | Vad kostar drivningar |
|---|---|---|---|
| Standard | ±0,5 mm | Skydd, lock, enkla paneler | Materialtjocklek |
| Precision | ±0,1 mm | Chassi, fästen, monteringsplattor | Verktyg och programmering |
| Hög precision | ±0,02 mm | Medicinsk utrustning, flyg- och rymddelar | Inspektion och processkontroll |
Att välja en toleransklass är ett kostnadsbeslut. Att skjuta en standardkapsling från ±0,5 mm till ±0,1 mm kan fördubbla kostnaden om ritningen kräver nya verktyg eller en utökad inspektionsplan. Samma ändring kan bara lägga till en liten summa till en högvolymskonsol, eftersom installationskostnaden skrivs av på tusentals delar. Rätt tillvägagångssätt är att ange vilka toleranser som är funktionskritiska och låta tillverkaren lämna offerter utifrån det verkliga kravet.
De flesta precisionskomponenter i plåt följer samma arbetssekvens, även när detaljens geometri och material varierar. Processen kan sammanfattas i fem steg.
Rollmaterial bär inre spänningar från rullningsprocessen. En utjämningsmaskin plattar till plåten, tar bort spoluppsättningen och för materialet inom en konsekvent tolerans innan några snitt görs. Detta steg påverkar direkt böjnoggrannheten senare i sekvensen.
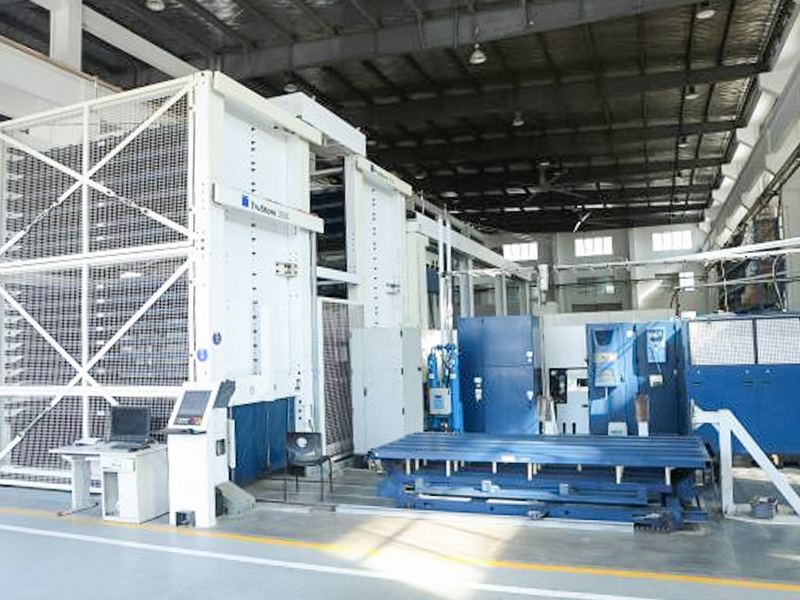
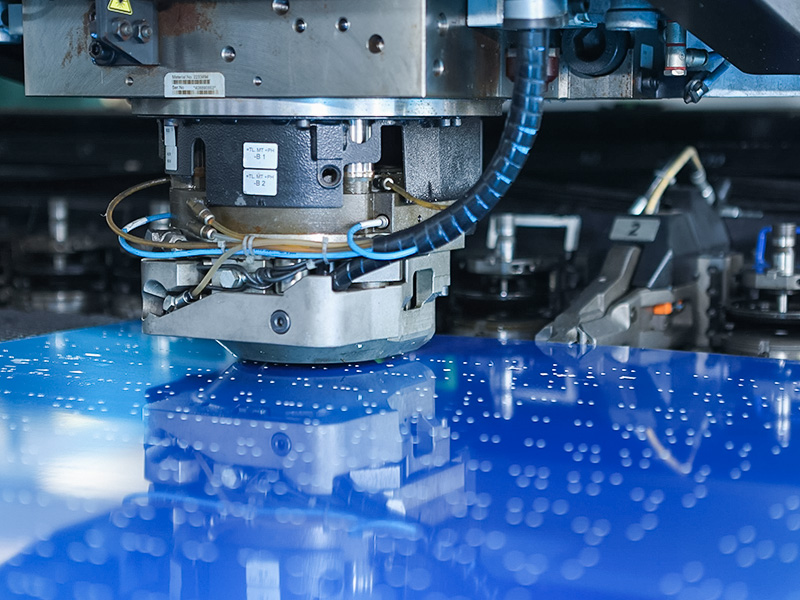
Det platta mönstret överförs med en CNC-laserskärare eller en CNC-stanspress. Laserskärning hanterar komplexa konturer med smal skärf; stansning ger runda hål och utskärningar snabbt i hög hastighet.
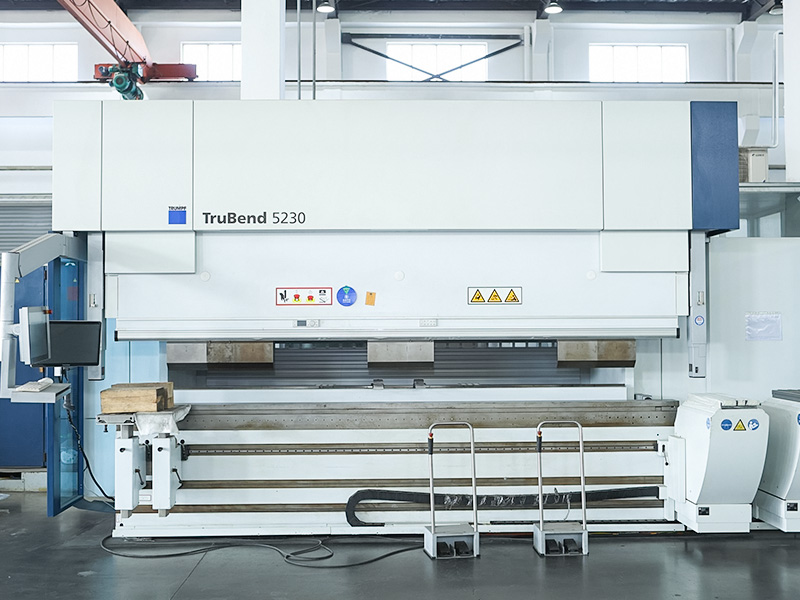
CNC-bockningsmaskiner viker det platta ämnet till den slutliga formen. Böjtillåten, verktygsval och återfjädringskompensation beräknas från den faktiska plåttjockleken och materialkvaliteten. Precision innebär här att böjningsvinklarna håller sig inom 0,2 grader från ritningen.
Svetsning, pressnitning eller självhäftande fästelement förbinder underdelar och lägger till gängade insatser. Varje sammanfogningsmetod ger sin egen termiska eller mekaniska påverkan på materialet, och valet avgör både styrka och framtida användbarhet.
Polering, avfettning och beläggning skyddar ytan och uppfyller visuella krav. Den färdiga komponenten mäts med kalibrerade instrument och resultaten registreras mot ritningen.
En utjämningsoperation är lätt att förbise på en ritning. En plåt som bara är 0,5 mm utanför planet kommer att göra att böjar förskjuts med flera tiondels millimeter efter att delen har släppts från formen. För en lång sikt, specificera materialtillståndet som blankningsoperationen kommer att producera.
 Roller Leveling Machine för att korrigera planheten hos metallplåtar och plåtar Denna utjämningsutrustning återställer planhet till deformerade plåtar och profiler, med hjälp av höghårdhetsrullar och exakt spaltjustering för att säkerställa dimensionsnoggrannhet och ytkvalitet, ett kritiskt steg innan blankning. Visa produkt →
CNC-laserskärning är den föredragna metoden för små till medelstora batchstorlekar där konturen ändras ofta. Maskinen läser den senaste ritningen, justerar skärparametrarna och producerar samma geometri på nästa ark utan kostnad för nya stansar.
 CNC laserskärningssystem för precisionstillverkning av plåt Med avancerad numerisk kontroll och arbetsbord i storformat bearbetar denna laserskärmaskin effektivt rostfritt stål, kolstål och aluminium, och erbjuder hög precision och minimala värmepåverkade zoner för varierande detaljkonturer. Visa produkt →
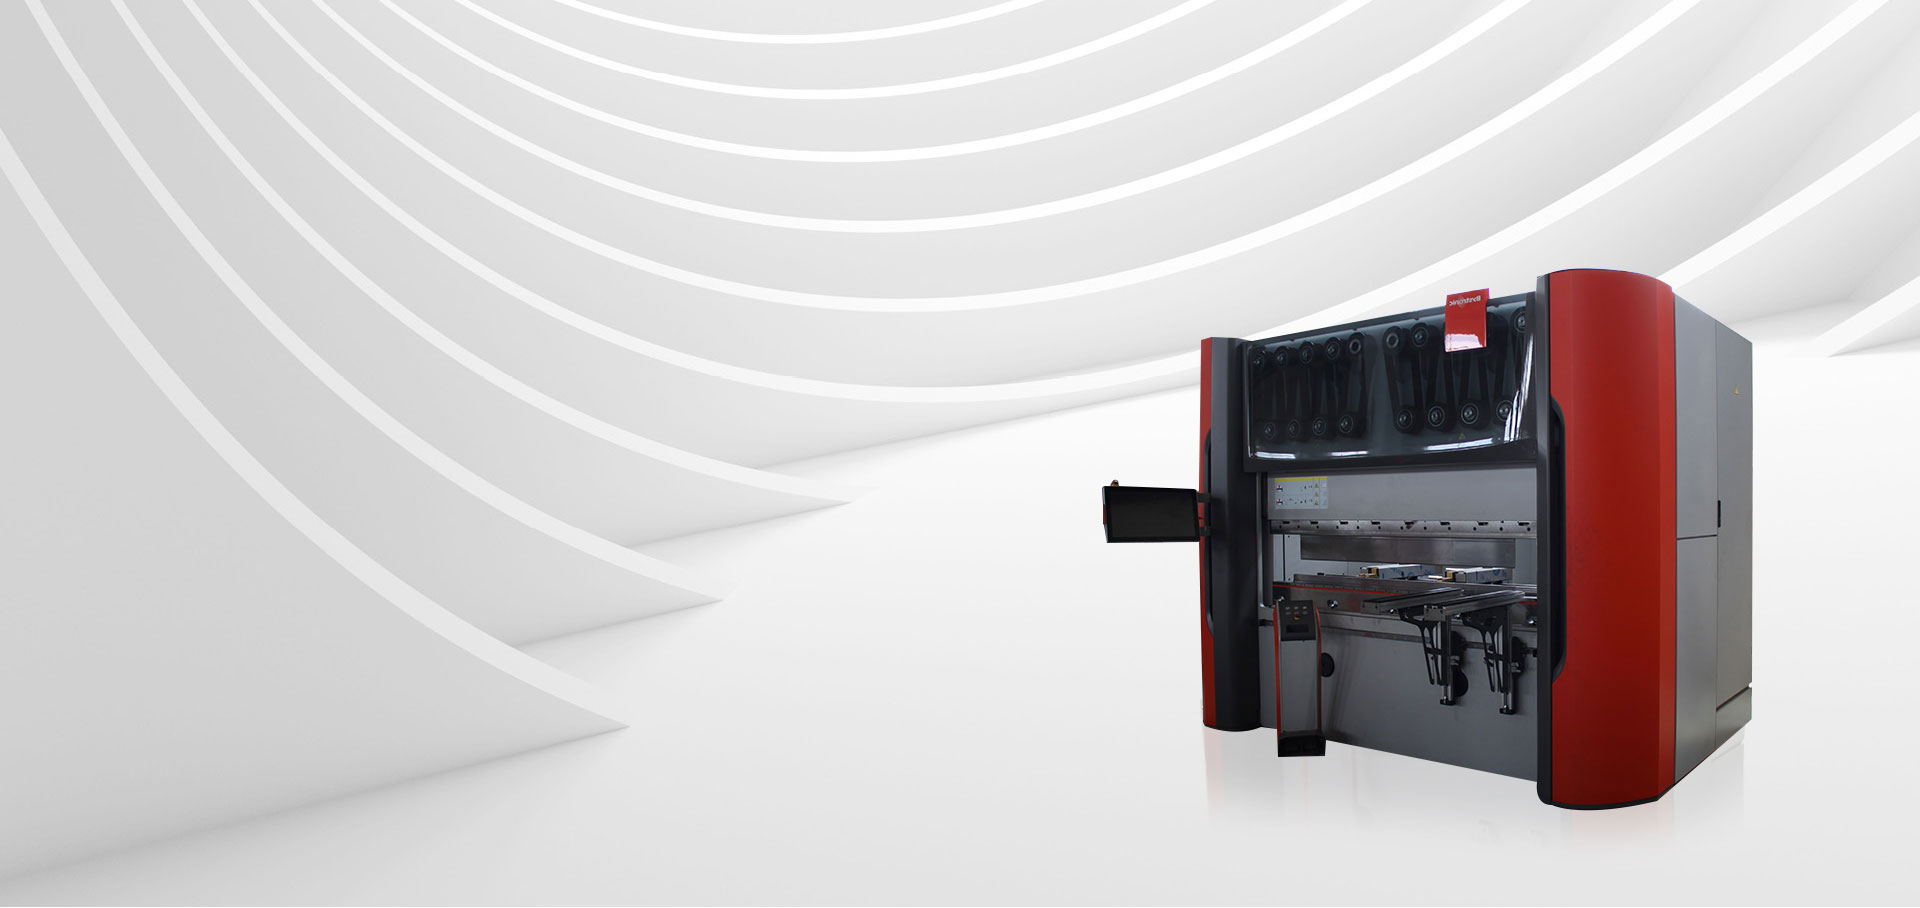
Böjning är den operation där de flesta dimensionsfel uppstår. En CNC-bockmaskin med automatisk vinkelkompensation håller variationen i böjvinkeln liten, vilket förbättrar placeringen av hålmönstret efter vikning.
 CNC-bockningsmaskin med automatisk vinkelkompensation Denna kantpress har ett CNC-system med hög precision och robust struktur, vilket möjliggör noggrann kontroll av böjvinkel och längd, minskar fel och förbättrar hålpositionering efter vikning för olika plåttillämpningar. Visa produkt →
Materialvalet är den näst största drivkraften för precision efter verktyg. Varje kvalitet har sin egen fjädring, anisotropi och ytfinish, och alla tre ändrar hur en kantpress håller en vinkel.
Materialspecifikationen hör hemma i ritningstexten, inte i beskrivningen. Ange betyg, temperament och ytbehandling. Om komponenten ska svetsas, nämn tillsatstråden och fogdesignen så att tillverkaren kan planera processen.
Precisionskomponenter i plåt dyker upp varhelst en produkt behöver en styv, lätt strukturell kapsling eller en upprepad konsolgeometri.
Fästen, batterifack, chassiförstyvningar och värmesköldar kräver täta hålmönster och plana ytor. Delarna måste radas upp i en jigg utan omarbetning och leverantören måste visa processkontroll för volymproduktion.
Hus, instrumentpaneler och kirurgiska tillbehörsdelar byggs vanligtvis i mindre kvantiteter. Toleranserna är ofta snävare, ytfinishen ska vara ren och varje komponent kan spåras till ett materialcertifikat.
EMC-sköldar, 19-tums rackchassi och värmeavledningsplattor kombinerar fina böjningsradier med täta hålmönster. Precisionskravet drivs av behovet av att delen ska sitta korrekt mot ett kretskort eller en vägg.
Skydd, ramar, kontrollboxar och styrplåtar är tillverkade av plåt och måste behålla sin form under många års drift. Toleransfönstret är vanligtvis runt ±0,1 mm, främst för att hålla monteringspunkterna i linje efter montering.
Leverantören kan vanligtvis ange vilken tolerans som helst. Det viktiga är om leverantören kan bevisa att processen kan hålla det.
Fråga om tillverkaren utför kontroller i processen av kantpressen och laserskäraren, och om en slutinspektion görs mot ritningen. En dokumenterad registrering med uppmätta värden är det minsta beviset på förmåga.
De flesta precisionstillverkare arbetar direkt från STEP-, DXF- eller PDF-ritningar. Tillverkaren kontrollerar böjradien, materialtjockleken och toleransuppbyggnaden före offert. Om ritningen saknar en bildtext kommer en bra tillverkare att fråga snarare än att gissa.
Ett brukstestcertifikat eller en materialspårbarhetspost bör visa kvalitet, tjocklek och partinummer för plåten som används i varje produktionskörning. Detta är särskilt viktigt för komponenter i rostfritt stål och aluminium.
Små seriekörningar kostar ofta mer per enhet eftersom installation, verktyg och inspektion är fördelade på färre delar. Volymproduktion absorberar den kostnaden, vilket är anledningen till att en 0,1 mm tolerans kan vara överkomlig på en beställning på 5 000 delar men dyr på en prototyp på 50 delar.
Om en komponent behöver en icke-standardiserad geometri eller en ovanlig kombination av krav, en leverantör med anpassade tillverkningstjänster kan justera designen för tillverkningsbarhet och rekommendera en väg som håller delkostnaden rimlig.
Sättet att minska upphandlingsrisken är att fråga tidigt, inte sent. Skicka till tillverkaren din ritning, den förväntade volymen och de kritiska toleranserna. Be om en processplan som omfattar materialförsörjning, verktygsförberedelser, kontroller under processen och slutinspektion. Se även leverantörens kvalitetskontrollprocess innan du lägger en stor beställning.
Precisionskomponenter i plåt är resultatet av en kontrollerad sekvens: utjämning, skärning, formning, sammanfogning, efterbehandling och mätning. När varje steg utförs med rätt utrustning och dokumenterad disciplin möter delen ritningen inte av tur, utan av design. Det är standarden alla köpare bör förvänta sig när de lägger en precisionskomponentbeställning.

 +86-13771171111 +86-13338110517