Snabbt svar: för plåt är en fiberlaserskärmaskin standardvalet över en materialtjocklek på ungefär 0,5 till 20 mm. Den klipper vilken profil som helst direkt från en CAD-fil utan verktyg, ett skär på bara några tiondels millimeter och kantkvalitet som vanligtvis inte behöver omarbetas. Välj 1,5 till 3 kW om ditt arbete huvudsakligen är tunnplåt; flytta till 6 kW och över när plattan över 10 mm blir rutin. Det som verkligen avgör köpet är hur kraft, bordsstorlek, hjälpgas och resten av din linje passar ihop, inte det största antalet på databladet.
Två egenskaper förklarar varför fiberlasrar har förskjutit CO2-maskiner i plåtarbeten. Strålen genereras och levereras genom fiberoptik snarare än speglar, så uppriktningsarbete och rutinunderhåll försvinner i stort sett. Våglängden absorberas också effektivt av reflekterande metaller som aluminium, mässing och koppar, som alltid var besvärliga för CO2-system.
Avsnitten nedan förklarar hur skärprocessen fungerar, hur du matchar kraft och bordsstorlek till ditt material och var lasern sitter i en komplett plåtlinje.
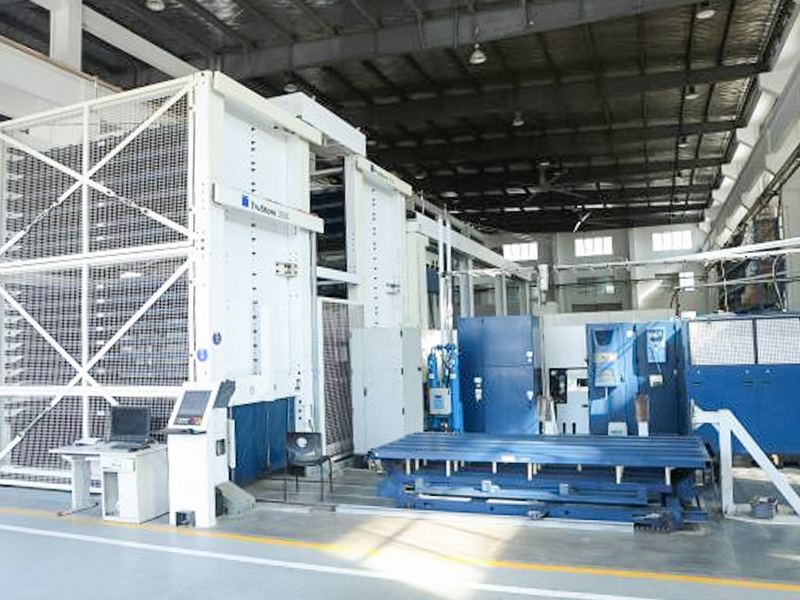
 Anpassade CNC-fiberlaserskärmaskiner Storformat TRUMPF fiber- och CO2-laserskärare som levererar de smala snitten och rena kanterna som beskrivs för rakt-till-böjande plåtdelar. Visa produkt →
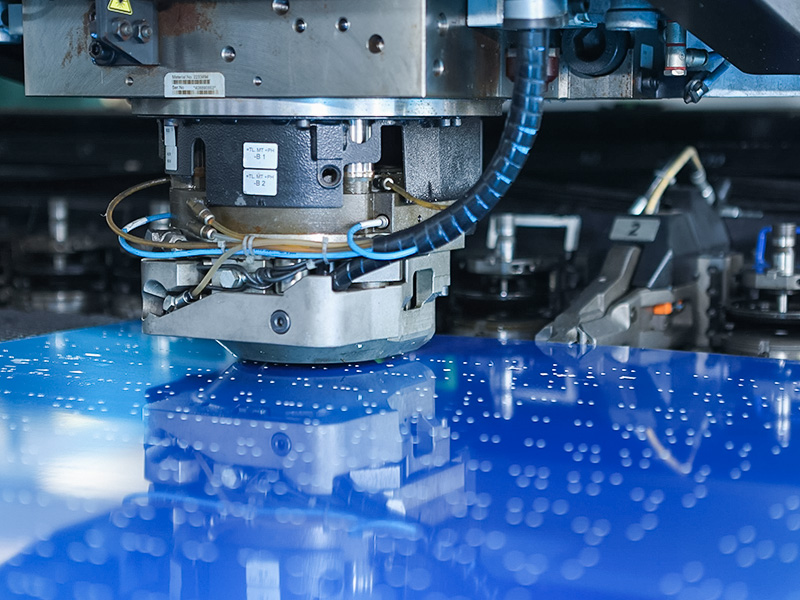
En fiberlaser koncentrerar ljuset till en punkt en bråkdel av en millimeter tvärs över. Vid den intensiteten smälter metallen vid fokuspunkten och förångas, medan en stråle av hjälpgas blåser ut det smälta materialet ur snittet underifrån. Skärhuvudet följer en programmerad bana, vanligtvis importerad som en DXF-fil från ditt CAD-system, och kapslingsmjukvaran ordnar många delar på ett ark så att operatören bara hanterar material en gång. Spårbredden ligger vanligtvis mellan 0,1 och 0,3 mm, och den värmepåverkade zonen är tillräckligt smal för att de flesta ämnen går direkt till bockning eller svetsning utan att räta ut.
Gasen som matas genom munstycket ändrar både skärhastighet och eggfinish mer än vad många köpare förväntar sig. Tre alternativ täcker nästan allt arkarbete:
| Assist gas | Passar bäst för | Avvägningar |
|---|---|---|
| Syre | Mjukt stål, speciellt över 6 mm, där den exoterma reaktionen påskyndar skärningen | Lämnar en mörk oxidkant som måste tas bort innan svetsning eller beläggning |
| Kväve | Rostfritt stål, aluminium och valfri del svetsade eller färdiga senare | Behöver högt tryck och flöde, vilket gör den till den dyraste gasen att köra |
| Tryckluft | Tunt mjukt stål och priskänsliga produktionsserier | Lägsta driftskostnad, men kanter visar lätt oxidation |
En praktisk konsekvens: om du skär mycket rostfritt stål, prissätt kvävetillförseln innan du prissätter maskinen. Cylindrar, bulktankar eller en gasgenerator är återkommande kostnader som varar längre än alla köprabatter.
Effekten ställer in taket på tjocklek och spaken på hastigheten. Som en grov branschguide hanterar en 1,5 kW fiberlaser mjukt stål till cirka 6 mm, en 3 kW-maskin når cirka 10 mm, en 6 kW-enhet skär till cirka 16 mm, och 12 kW-klassmaskiner arbetar över 25 mm med syrgasassistans. Kapaciteten i rostfritt och aluminium är lägre och går vanligtvis på kväve. Använd rutnätet nedan som utgångspunkt, verifiera sedan varje tjocklek du faktiskt säljer mot tillverkarens skärdiagram.
Tillverkning av tunnplåt. Milt stål till ca 6 mm; rostfritt och aluminium ett steg tunnare. Typiskt för kapslingar, konsoler och lätt tillverkning.
Tillverkarens arbetshäst. Runt 10 mm i mjukt stål, med en vettig balans mellan hastighet, gaskostnad och pris per del.
Medeltjock plåt upp till ca 16 mm i mjukt stål. Passar lantbruk, konstruktion och maskinramsarbete.
Tung platta över 25 mm med syrgasassistans. Gör tjockskärning ekonomiskt istället för marginell.
Behandla dessa siffror som orientering snarare än garantier. Skärhastigheten faller brant nära en maskins maximala tjocklek, så en del som är tekniskt möjlig kan vara kommersiellt dålig. Många köpare dimensionerar maskinen för att skära sina vanliga tjocklekar snabbt och lägga ut enstaka tunga plåtar.
Maskinbeteckningar kodar vanligtvis arbetsbordet: en 3015-maskin har en bädd på cirka 3 000 x 1 500 mm, en 4020 sträcker sig till 4 000 x 2 000 mm. Köp bordet för lakanet du köper, inte tvärtom. Vanliga lagerstorlekar är 1 000 x 2 000 mm, 1 250 x 2 500 mm och 1 500 x 3 000 mm, så en 3015 täcker de två mest populära formaten. Ett bytesbord, där den ena sängen skär medan den andra lossas, betalar sig snabbt i butiker som kör mer än ett skift.
För en fullständigare beslutsram, vår guide till att välja rätt CNC-laserskärmaskin täcker energi, budget och eftermarknadsfrågor mer i detalj.
En laserskärmaskin fungerar sällan ensam. Blank kvalitet uppströms och formningsnoggrannhet nedströms beror båda på det, och en typisk kedja går genom fem stationer:
Inkommande plåt och spole tillplattas först. Ämnen skurna från skevt ark lämnar bordet med oförutsägbar planhet, och det felet förs in i varje senare station.
Delar är kapslade och skärs i en uppsättning, inklusive hål och slitsar som annars skulle behöva borras eller stansas.
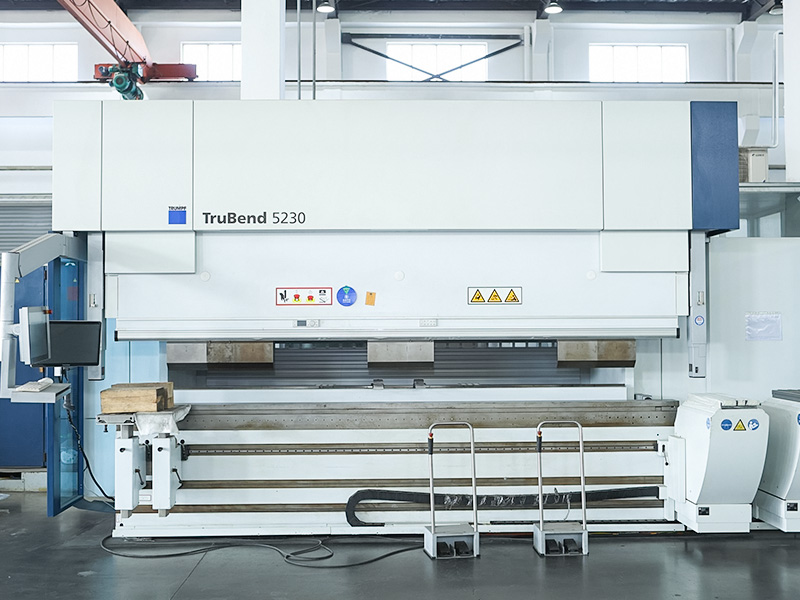
En kantpress viker flänsar längs de skurna kanterna. Rena, raka skurna kanter och exakta reliefsnitt är det som gör att böjningsvinklarna är repeterbara.
Utskurna och formade delar sammanfogas till enheter. Konsekventa kanter och hålpositioner gör svetsfixturerna enkla.
Polering och beläggning avslutar monteringen. Kväveskuret rostfritt går ofta direkt till efterbehandling utan någon kantrensning.
Inköp av dessa stationer från en leverantör håller ansvaret för toleranser på ett ställe. Nivelleringsmaskiner och kantpressar är de vanligaste kompanjonköpen till en ny laser.
 Anpassad utjämningsmaskin för metallplåt En rullavjämningsmaskin som återställer planhet till skeva plåtar, ett vanligt köp när man lägger till en laser till en plåtlinje. Visa produkt →
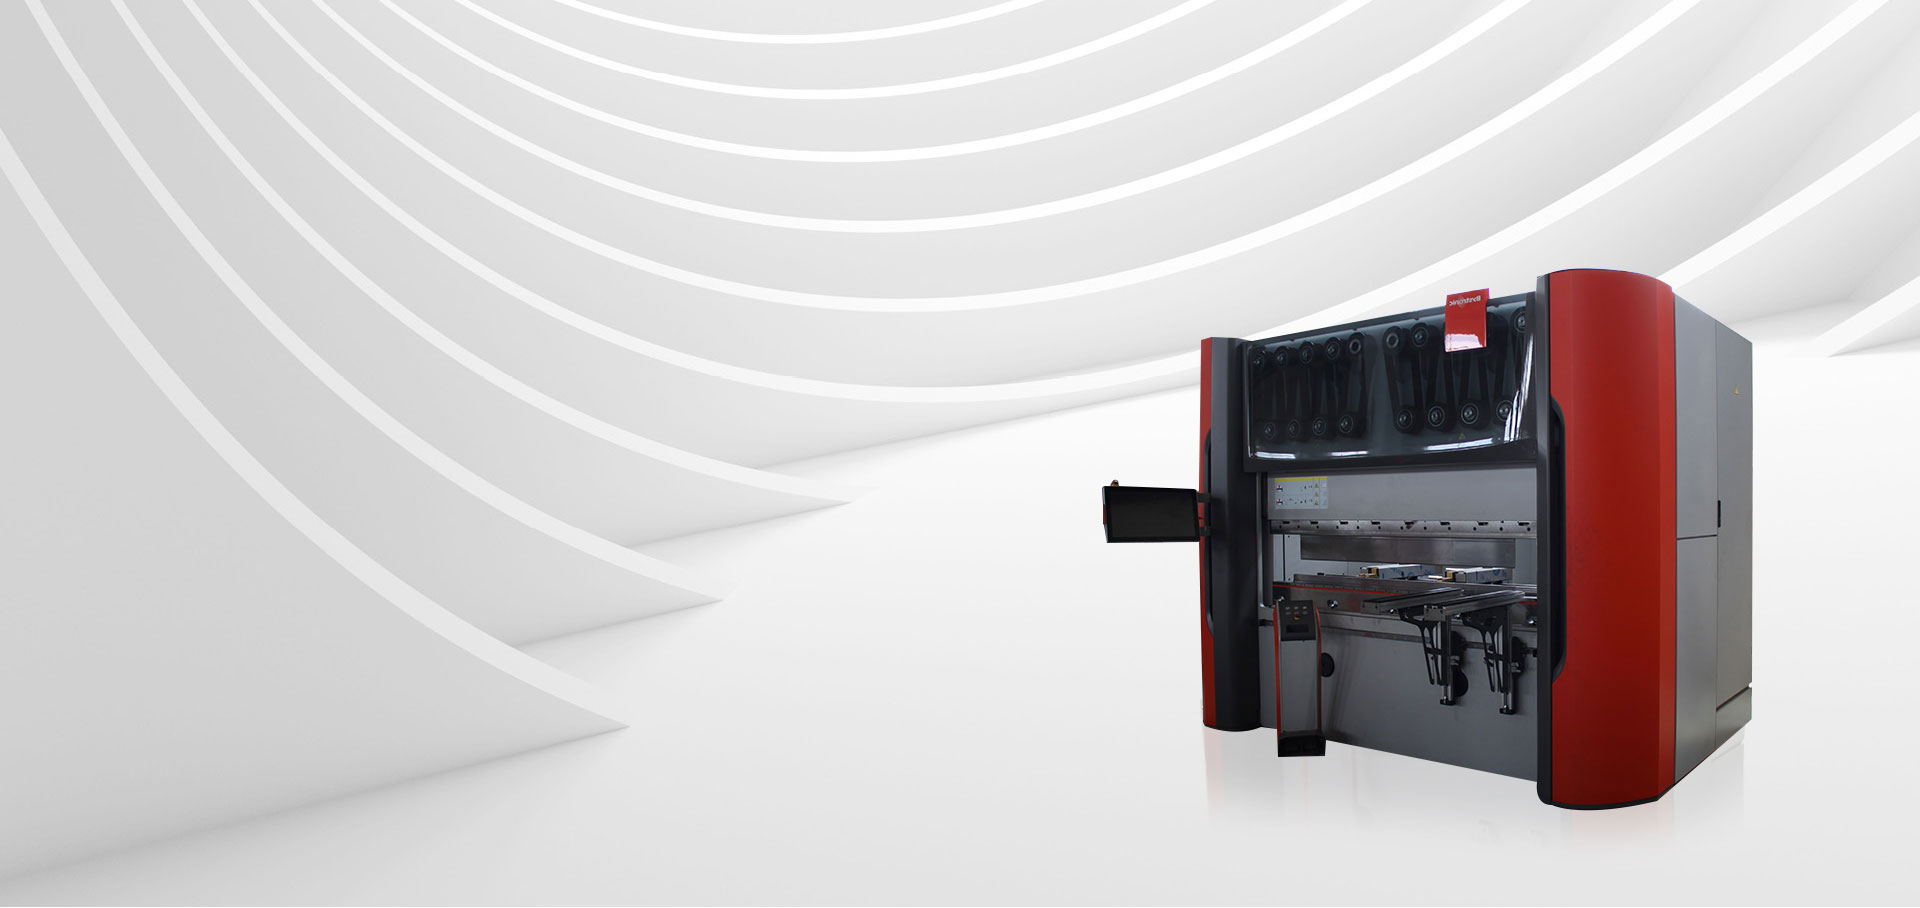
 CNC-bockningsmaskiner och kantpressar CNC kantpressar och bockningscenter från TRUMPF, Salvagnini och Bystronic som formar laserskurna ämnen till färdiga vinklar och former. Visa produkt →
Datablad bygger kortlistor; test klipper nära affärer. Innan du undertecknar ett köpekontrakt, fråga efter:
Om dina volymer ännu inte motiverar en maskin, finns samma kapacitet tillgänglig som en tjänst. Att skicka ritningar och köpa färdiga delar, skurna, bockade, svetsade och belagda, är ett vanligt första steg innan man binder kapital, och vår kundanpassad tillverkningstjänst fungerar precis så, från kundritningar till besiktigade färdiga delar.
Vilken tjocklek kan en laserskärmaskin för plåt hantera?
Det beror på makt. Som en allmän vägledning täcker 1,5 kW mjukt stål till cirka 6 mm, 3 kW till cirka 10 mm, 6 kW till cirka 16 mm och 12 kW-klassmaskiner över 25 mm. Kapaciteten i rostfritt och aluminium är lägre och körs vanligtvis på kväve.
Är fiberlaser bättre än CO2 för plåt?
För nya inköp är fiber det praktiska svaret för nästan allt plåtarbete: högre eleffektivitet, lägre underhåll och bättre resultat på reflekterande metaller. CO2 överlever främst i äldre installationer och ett fåtal specialistapplikationer.
Vilket filformat behöver maskinen?
Platta 2D-profiler, oftast DXF- eller DWG-filer som exporteras från ditt CAD-system. Kapslingsprogramvara ordnar profilerna på arket och genererar skärprogrammet.
Kan jag beställa delar istället för att köpa en maskin?
Ja. Skicka ritningar och materialspecifikationer, få en offert och beställ färdiga ämnen eller kompletta sammanställningar. Många butiker validerar efterfrågan på detta sätt innan de köper utrustning.

 +86-13771171111 +86-13338110517