Om du bygger plåtenheter med nitade fogar har du sannolikt mött det klassiska kvalitetsproblemet: nitar som sitter ojämnt, plåtar som växlar mellan slagen och en operatör som omarbetar samma ram två gånger per skift. Orsaken är sällan operatören. Det är det nästan alltid okontrollerad inställningskraft .
En hydraulisk pressnitningsmaskin tar bort den variabeln genom att driva stansen med en kontrollerad hydraulcylinder, så varje nit får samma press under ett inställt tonnage. Vinsten är konsekvent ledstyrka, lägre operatörsutmattning och en cykeltid som du kan planera runt.
Den här guiden täcker vad dessa pressar gör, vilka nittyper de hanterar och specifikationerna att jämföra när du utvärderar en maskin för din produktionslinje.
Det korta svaret: den deformerar ett nitskaft för att klämma ihop två eller flera ark. Hydraulsystemet låter dig styra både kolvkraften och slaglängden, så små variationer i plåttjockleken inte blir till lösa eller överpressade fogar.
Kolven trycker niten genom ett förberett hål medan en dyn stödjer skaftet från andra sidan. För en solid nit rubbar dynan den släta änden till ett andra huvud. För en halvtubulär nit kröker sig den ihåliga änden utåt mot formprofilen. Oavsett vilket är fogen permanent och fri från värmepåverkade zoner.
Den hydrauliska drivningen är det som gör detta repeterbart. En pneumatisk press komprimerar luft och tappar kraft nära botten av slaget; en hydraulisk press håller sin nominella kraft genom hela slaget , vilket är precis vad som skapar en ren, konsekvent huvudform. Det är därför en välbyggd hydraulisk pressnitmaskin är fortfarande standardvalet för solida nitar och för jobb som kör samma skarv hela dagen.
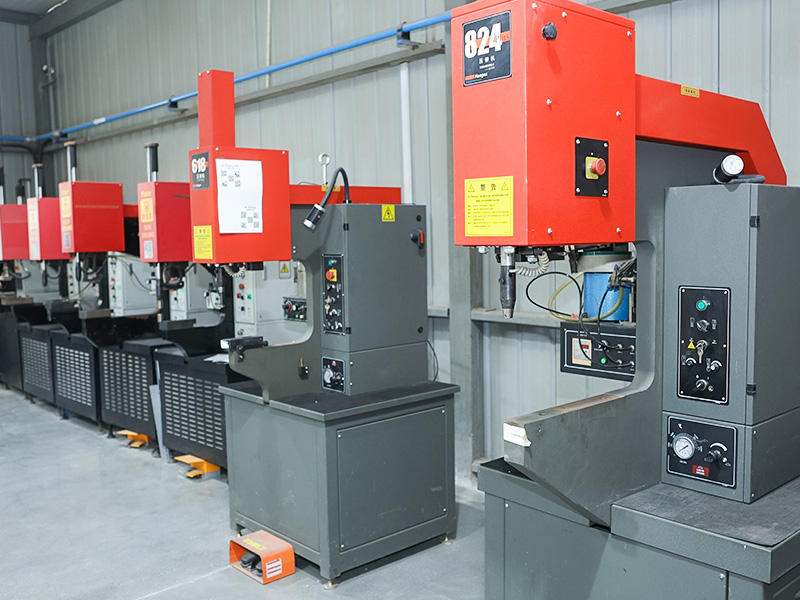 Anpassad hydraulisk pressnitmaskintillverkare, fabrik Wuxi Shaofang Machinery Co., Ltd. är professionell anpassad OEM/ODM-tillverkare och fabrik för hydrauliska pressnitmaskiner, vår utrustning... Visa produkt →
För belagda plåtar, olika metaller eller sammansättningar som inte kan tolerera värmeförvrängning har pressnitning en klar fördel jämfört med punktsvetsmaskiner : inga gnistor, ingen ytrengöring och ingen risk att bränna sig genom ett färg- eller pläteringsskikt. Jämfört med gängade fästelement kostar en nitskarv mindre per styck och kan inte vibrera loss. Avvägningen är åtkomst - du behöver plats för stans och stans på båda sidor av fogen, och anslutningen är inte avsedd att demonteras senare.
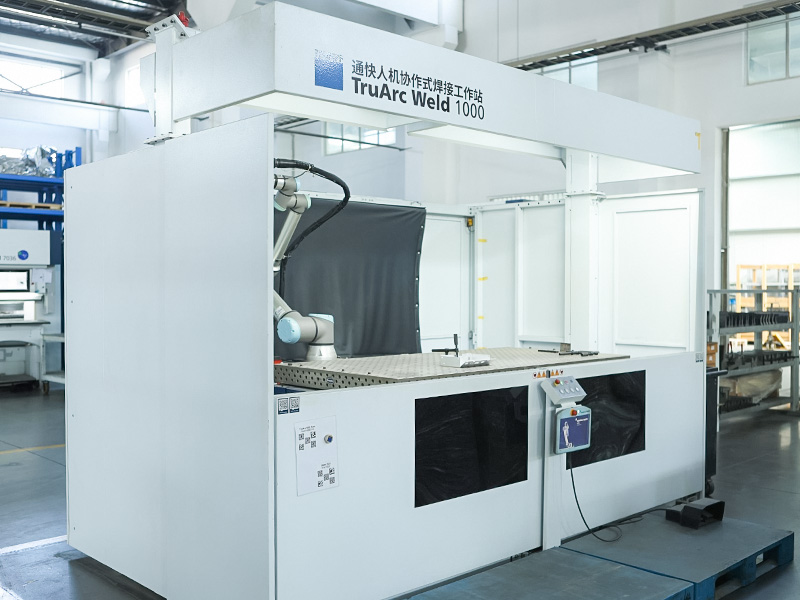 Anpassade tillverkare av automatiska svetsmaskiner, fabrik Wuxi Shaofang Machinery Co., Ltd. är Kina anpassade OEM/ODM tillverkare av automatiska svetsmaskiner, fabrik, våra olika svetsprocesser... Visa produkt →
Vilken nit du kör avgör verktyget och kraftinställningen. En hydraulisk press hanterar alla de vanliga typerna nedan, förutsatt att stansen och dynan matchar nitstorleken.
| Nittyp | Hur pressen ställer det | Typisk tillämpning |
|---|---|---|
| Rejäl nit | Formen rubbar det vanliga skaftet för att bilda ett andra huvud | Lastbilsramar, jordbruksutrustning, konstruktionsfästen |
| Halvrörsnit | Den ihåliga änden kröker sig utåt mot formen | Vitvaror, elskåp, lätt plåt |
| Blindnit | Pressen komprimerar skalet runt dornen | Paneler med ensidig åtkomst, reparation och eftermontering |
| Självgenomträngande nit | Niten tränger igenom det övre arket och blossar in i det nedre arket | Karosspaneler för fordon, sammansättningar av blandade metaller |
Kraftkraven varierar med nitdiameter och plåthårdhet. Små blindnitar går bekvämt på en 10-tons press, medan stora solida stålnitar vanligtvis behöver 30 ton eller mer. Om du köper en maskin för flera produkter, dimensionera den för den största niten och låt styrsystemet sänka kraften för mindre.
Utgå från delen, inte katalogen. Matcha maskinen till den största niten du kommer att ställa in och geometrin för den största enheten du kommer att ladda, jämför sedan de sex specifikationerna nedan.
Den maximala användbara kraften vid kolven. Storlek den för din största nit; att köra nära gränsen förkortar matrisens livslängd och producerar inkonsekventa huvuden.
Avståndet som kolven färdas i en cykel. Ett längre slag passar djupa delar och underlättar åtkomst till verktyg, men saktar ner cykeln något.
Mellanrummet från ramens hals till kolvens mitt. Den definierar hur långt från kanten av delen du kan placera en nit.
Låter dig lagra kraft, slag och uppehållstid för varje jobb. Om dina partier blandar flera nitstorlekar spelar detta mer roll än högsta tonnage.
En C-ram ger bra åtkomst på stora paneler; en pelarram är styvare under hög kraft. Ramböjning visar sig som ojämna nithuvuden.
Tvåhandsmanövrering, antirepeteringslogik och skydd är standard för manuell laddning, inte tillval.
De flesta nitningsarbeten är beroende av anpassade stansar. Om dina delar har ovanlig geometri eller om du behöver snabbt byta mellan produkter, kom överens om verktygslayouten innan du beställer — vår anpassade tjänster teamet kan anpassa formsatsen till din exakta delform.
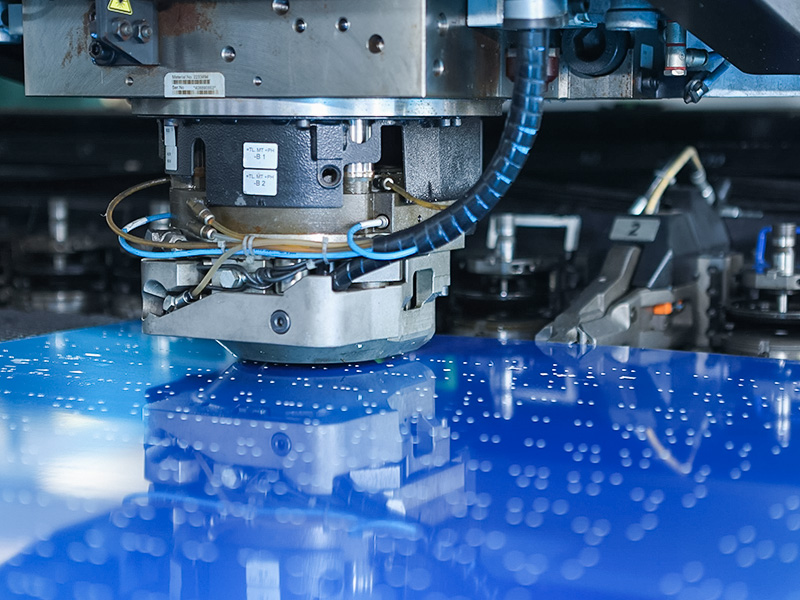
Planera även linjen runt maskinen. I en typisk plåtcell, en CNC stanspress skär hålen och nitpressen stänger skarvarna. Att placera dem nära varandra minskar hanteringstiden och minskar risken för att skada hålinriktningen mellan operationerna.
 Anpassad högprecisionsstanspresstillverkare, fabrik Wuxi Shaofang Machinery Co., Ltd. är Kina anpassade OEM/ODM högprecisionsstanspresstillverkare, fabrik, vi tillhandahåller effektiva och höga... Visa produkt →
Konsekventa leder kommer från sekvensen runt slaget, inte bara från själva slaget. En disciplinerad rutin i fem steg håller kvaliteten stabil över skift.
Hydraulsystem driver när de försummas. Byt hydraulolja enligt tillverkarens rekommenderade intervall, inspektera tätningar runt kolven och ventilerna för läckor, kalibrera tryckmätaren en gång om året och håll kolvens vägar rena. En tvåminuterskontroll vid skiftstart kostar lite jämfört med ett parti dåliga nitar.
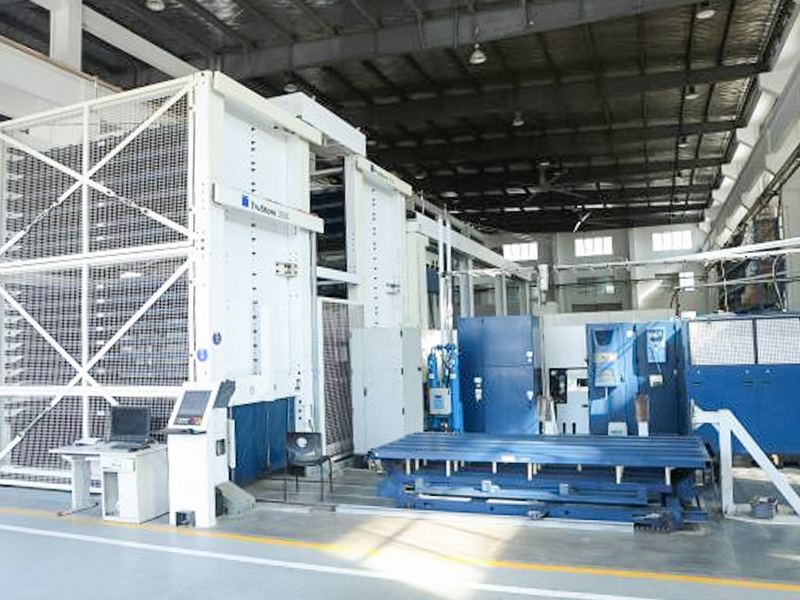
Samma logik styr vårt eget produktionsgolv. Innan en press skickas går den igenom vår kvalitetskontrollprocess för att verifiera kraftkonsistens, kolvuppriktning och hydraulisk tätning, så att maskinen är produktionsklar vid ankomst.
Tonnage beror på nitdiameter, material och plåthårdhet. Små blindnitar fungerar på 10-tons pressar; solida stålnitar kräver ofta 30 ton eller mer. Skicka provnitar och delritningar för att få en korrekt rekommendation.
Ja. Verktyget ändras med nittypen och pressinställningarna justeras för kraft och slag. En programmerbar maskin gör omställningen snabb när du kör blandade batcher.
För manuell laddning, räkna med några sekunder per nit plus hanteringstid. Ett roterande indexbord eller automatisk nitmatning ökar genomströmningen avsevärt när du upprepar samma skarv hela dagen.
Det väsentliga är regelbundna oljebyten, tätningsinspektion, kalibrering av tryckmätaren och att hålla kolven och vägarna rena. Rätt intervall beror på antalet cykler, så logga dina dagliga löpningar.
Om du utvärderar en press för en specifik produkt, skicka oss dina delritningar och nitprover . Vi rekommenderar ramstorlek, tonnage och verktygskonfiguration som passar ditt produktionsprogram.

 +86-13771171111 +86-13338110517